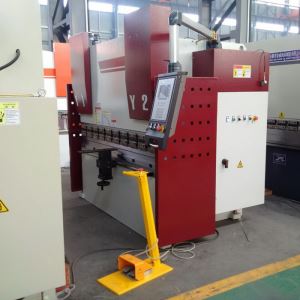
Automatyczne tylne wskaźniki CNC zmieniły wszystko w przypadku pras krawędziowych
Automatyczne wyginanie gwoździ zaciskowych było naprawdę rewolucyjnym krokiem naprzód. W rzeczywistości, bez tego kroku naprzód, produkcja blachy nie byłaby takim biznesem, jakim jest dzisiaj.
Jaki jest zatem największy postęp technologiczny w gięciu blach w ciągu ostatnich 40 lat, który najbardziej przyczynił się do skrócenia czasu gięcia blach i zwiększenia elastyczności? Odpowiedź zależy od twojej operacji i, w pewnym stopniu, od twojej opinii.
Weźmy jednak pod uwagę typowy zakład gięcia blach, prasy dziurkowane podają części do działu gięcia, który był zdominowany przez mechaniczne prasy krawędziowe. Głębokości nurnika nie można było zmienić (oczywiście), najniższy był normą, a większość zakrętów ustawiono na 90 stopni.
Ręczne obroty krawędziowe prasy dziennej wymagały ustawienia manometru dla każdego zakrętu. Zrobiłeś jedno zgięcie z partią części, następnie zmieniłeś pozycję zatrzymania ręcznego i wykonałeś następne zgięcie. Zrobiłeś to, powiedzmy, pięć zakrętów. Więc jeśli utwór miał pięć zakrętów, nawet jeśli wszystkie były w 90 stopniach, musielibyśmy obsłużyć ten kawałek pięć razy. To samo w sobie było nieefektywne, ale prawdziwa nieefektywność wynikała z problemów związanych z jakością i przepływem częściowym.
Rozważ zgięcie prostego pudełka z blachy. Aby wykonać wszystkie cztery zgięcia sekwencyjnie, musisz ustawić partię po każdym zgięciu, abyś mógł zmienić pozycję zatrzymania. Aby zwiększyć wydajność, można wykonać jedno zgięcie dla partii 50 części, następnie ustawić zatrzymanie ręczne na inną pozycję i wykonać drugie zagięcie 50 razy, następnie trzecie, a następnie czwarte.
Ale co jeśli w konkretnej partii 50, operator ścinania popełnił błąd, a pusty rozmiar był tylko trochę wyłączony? A może ustawiłeś tylny ogranicznik gięcia dla jednego z wymiarów niepoprawnie? Gorzej, powiedzmy, że ten błąd był na czwartym zakręcie. Oznaczało to, że nie złapiesz błędu, dopóki nie wykonasz ostatniego zakrętu. Jeśli kawałek został ostrzyżony i przebity, większość pieniędzy już znalazła się w części, zanim dotarła do prasy. Im później wada pojawia się w produkcji, tym droższa jest ta wada - aw dziale pras krawędziowych możesz mieć drogie wady.
Co więcej, ta procedura - wykonywanie jednego zakrętu na całej partii, resetowanie przystanku, a następnie wykonywanie następnego zakrętu - utrzymywała górę pracy w toku w dziale gięcia. Tymczasem spawacze, szlifierze i monterzy czekali na części. To sprzyjało bardzo nieefektywnemu przepływowi części.
Devellopments dla pras krawędziowych do wykonywania zginania blach
Pierwsze automatyczne ograniczniki krawędziowe przesuwały się tylko w osi X, poruszając się do tyłu i do przodu, aby dopasować różne długości kołnierzy do gięcia blach. Mimo to to proste urządzenie cicho zmieniło wszystko, co zginało się w arkuszu. Nie trzeba było już ustawiać przedmiotu za każdym razem, gdy wykonano zakręt. Co więcej, to pozwoliło ci ukończyć wszystkie łuki blachy po kolei, co oznaczało, że możesz złapać błąd po zgięciu tylko jednego kawałka testowego. Jeśli krawędzie nie były odpowiednio wyrównane lub jeśli nie było wystarczająco dużo miejsca na wycięcie spoiny, można wprowadzić niezbędne korekty na prasie krawędziowej.
Obsługa części tylko raz oznaczała, że dotarłeś do pierwszego ukończonego kawałka o wiele szybciej - a jeśli chodzi o częściowy przepływ, to szybkie dotarcie do tego pierwszego dobrego kawałka jest tym, co naprawdę ważne. Tak więc, jak tylko skończysz, powiedzmy, pierwsze 10 kawałków partii (lub cokolwiek co ma sens w harmonogramie sklepu), te 10 sztuk może zostać przesłane w dół. Spawacze i monterzy nie musieli już tak długo czekać na części.
Z hydraulicznymi hamulcami prasy przyszedł baran, który sam stał się kolejną sterowaną osią - na osi Y. Pozwala to na formowanie powietrza, a to oznacza, że nawet jeśli kąt zmienia się od zgięcia do zgięcia, nadal można utworzyć część w jednym ustawieniu. Możesz utworzyć 1-in. kołnierz zgięty pod kątem 90 stopni, następnie uformować następny kołnierz, który ma 2 cale przy 125 stopniach bez konieczności ustawiania obrabianego przedmiotu w celu regulacji dopasowania, to jest 2 osiowe prasy krawędziowe do gięcia blach:
Następnie wzdłuż osi R. Teraz możesz skorzystać z ruchu w górę i w dół palców do zderzaków, co jest dobrą opcją, jeśli robisz dziwne kształty lub wykonujesz wiele zmian kości dziennie. Posiadanie osi R oznacza, że nie musisz już chodzić do tyłu i kręcić wskaźnikiem w górę iw dół.
Oczywiście, jeśli nie zmieniasz bardzo często matryc, lub jeśli twoje matryce mają taką samą wysokość, oś R może nie dać ci znacznego przyrostu wydajności. Załóżmy, że używasz hamulca z czterokierunkową matrycą, którą można obrócić, aby wyświetlić różne otwory matrycy, a narzędzia mają tę samą wysokość. W tym przypadku nie uzyskasz zbyt wiele, dodając oś R. Z drugiej strony, powiedzmy, że masz część w kształcie litery Z, w której twoja powierzchnia pomiarowa zmienia się po pierwszym zakręcie. Za pomocą osi R można przesuwać te palce w górę iw dół, aby dopasować je do obrabianego przedmiotu.
Poza wskaźnikami X, Y i R dla hamulców tarczowych
Te trzy podstawowe osie pomiarowe - X, Y i R - mają dodatkowe osie, które mogą zapewnić wzrost wydajności dla konkretnych zastosowań w hamulcach krawędziowych do blach. Z1 i Z2 pozwalają przesuwać palce pomiarowe w lewo iw prawo. Powiedzmy, że pracujesz z pustą częścią, która ma 8 cali przy 28 cali. Pierwsze zakole może mieć tylko 8 cali długości, ale musisz utworzyć sekcję o szerokości 28 cali. W tym celu palce kręgosłupa oddalają się od siebie, aby uzyskać lepsze punkty dla zgięcia.
Ponownie, można to osiągnąć bez tych dodatkowych osi; po prostu zakładasz dodatkowe palce na pasku miernika i używasz określonych zestawów palców w zależności od szerokości krawędzi, z którą pracujesz. To może być trochę żmudne, w zależności od zastosowania. Mimo to jest to proste rozwiązanie, dlatego zyski wydajności z osi Z1 i Z2 w niektórych sytuacjach nie są duże. Ponownie, wszystko wraca do rodzaju aplikacji, które należy uruchomić.
Niektóre systemy oferują teraz osie R1 i R2, aby umożliwić niezależne poruszanie poszczególnych palców w górę i w dół. Załóżmy , że przygotowujesz układ z trzema różnymi zestawami ciosów i stempli w poprzek łóżka, aby utworzyć skomplikowany przedmiot, ale każda z kości ma inną wysokość. Tak więc palce poruszają się niezależnie od lewej do prawej (Z1 i Z2), a także w górę iw dół (R1 i R2), aby odpowiadały matrycy, z którą pracujesz.
Niektórzy używają teraz również frontgauges dla niektórych aplikacji. Wyobraźmy sobie duży prostokątny przedmiot o szerokości 30 cali z 0,5 cala. kołnierz z każdej strony wymagający zakrętu pod kątem 90 stopni. 30-calowy. Wymiar między kołnierzami jest krytyczny, ale rzeczywiste długości kołnierzy nie są. W takim przypadku możesz utworzyć pierwsze wygięcie na ograniczniku, tylko dlatego, że jest łatwiejsze w obsłudze, a następnie odwróć część i umieść wcześniej zgiętą krawędź na wskaźniku fontgauge, który jest zaprogramowany na odległość 30 cali.
Używając tylko automatycznej blokady krawędzi prasy dla tej aplikacji, otrzymasz dwa idealnie dokładne 0,5-cala. kołnierze. Ale 30-calowy. Wymiar między kołnierzami nie może wynosić dokładnie 30 cali. Najlepiej, aby puste miejsca zawsze były przycinane do odpowiedniego rozmiaru za każdym razem, aby uzyskać 30-cale. wymiar, niezależnie od tego, gdzie zmierzysz obrabiany przedmiot. Ale to nie zawsze jest idealny świat, a użycie przedniego paska może pomóc w utrzymaniu tego krytycznego wymiaru, niezależnie od tego, jaką masz zmienność w procesach cięcia.
Precyzja osi ramienia, oś Y dla zwykłego hydraulicznego dźwigni hamulca synchronicznego z Y1 i Y2, każdy cylinder ma taki sam przepływ oleju ze zbiornika oleju i 2 liniowe wagi zamontowane po obu stronach ramy głównej, aby odczytać i monitorować rzeczywistą pozycję górnego bema pras krawędziowych o czasie
Prasy krawędziowe CNC Synchro oferują teraz również osie Y1 i Y2, które oferują niezależne sterowanie suwakiem po lewej i prawej stronie. Powiedzmy , że musisz wykonać zakrzywienie o kącie 90 stopni na obrabianym przedmiocie o szerokości 10 stóp. Jeśli siłownik nie zejdzie dokładnie równolegle do matrycy, kąt na każdym końcu przedmiotu będzie trochę inny. Równoległość ramek jest realizowana na różne sposoby, w zależności od hamulca prasy, a kontrolowanie każdej strony suwaka niezależnie daje osie Y1 i Y2. Ten rodzaj kontroli suwaków zapewnia wyjątkową dokładność pamięci RAM, która może być ważna dla niektórych aplikacji.
Podobnie jak w przypadku każdej innej technologii, aplikacja powinna spełniać wymagania maszyny. Prawidłowo działający hydrauliczny hamulec prasy zwykle daje od -0,002 do ± 0,004 cala. tolerancja na położenie barana między prawą a lewą stroną łóżka. W wielu przypadkach, jeżeli hamulec prasy jest w dobrym stanie, to zmiana położenia suwaka może nie powodować, że element będzie poza tolerancją. Zamiast tego może to być spowodowane takimi czynnikami jak sprężystość materiału, zmiana grubości materiału, zużycie matrycy lub niewłaściwe ustawienie narzędzia. Równoległe wyłączanie ramek, na przykład 0,009 cala, może powodować wiele problemów w obrabianym przedmiocie. Ale baran, który jest wyłączony przez tak wiele, oznacza, że maszyna nie działa tak, jak powinna.
W związku z tym nowoczesne prasy krawędziowe umożliwiają teraz zmianę otwartych wysokości, co daje w pełni sterowalną oś Y. Wyobraź sobie, że masz cztery zakręty na części. W przypadku kilku pierwszych części, możesz potrzebować taran, aby pojawić się tylko 1 w. Pomiędzy zakrętami. Ale w ostatecznym zakręcie możesz potrzebować taran, aby wejść 4 w., Abyś mógł usunąć uformowane części. Dzięki sterowanej osi Y można określić różne otwarte wysokości w programie.
6-osiowe prasy krawędziowe do zginania wielowarstwowego;
8-osiowe hamulce cnc z 6-osiowymi, sterowanymi cnc automatycznymi manometrami
Nowoczesne układy sterowania hamulcami krawędziowymi ewoluowały do punktu, w którym pokazują graficznie operatorowi przebieg zginania. Programowanie offline również się rozpowszechniło, a nowoczesne systemy CAD automatyzowały wiele wcześniej wykonywanych zadań. Oprogramowanie robi teraz numerowanie.
W dzisiejszych czasach niektóre hamulce elektryczne mogą bardzo szybko zmieniać prędkość obrotową, co w przypadku niektórych zastosowań może znacznie skrócić czas cyklu zginania.
Dla AHYW, chińskich profesjonalnych nożyc, pras krawędziowych dla maszyn do obróbki blach przemysłowych, zastosowaliśmy prasy krawędziowe Hoerbiger Eprax Hybrid dla zaawansowanej technologii CNC do gięcia blach:
Wszystkie te ulepszenia z pewnością przyczyniły się do zwiększenia produktywności, zwłaszcza jeśli chodzi o zapobieganie błędom w komunikacji, a także wydłużanie czasu konfiguracji i prób. Te ewolucyjne zmiany gięcia blach prasy metalowej naprawdę pomogły sklepom stać się bardziej konkurencyjnymi.