

Typy promienia utworzone przez gięcie pneumatyczne na prasie krawędziowej

Rysunek 1
Kiedy masz ostre zakrzywienie, przebijak przebija powierzchnię materiału podczas zakrętu. Kiedy masz minimalny promień zgięcia (nazwijmy to "minimalną linią graniczną" pomiędzy ostrym a doskonałym łukiem), promień ostrza dziurkacza dopiero zaczyna przebijać powierzchnię materiału.
Pytanie: Od pewnego czasu czytałem twoją kolumnę, aw moim sklepie spędziliśmy dużo czasu na spieraniu się nad ostrym zakrętem w formie powietrza i jego minimalnym zakrzywiem. Czy to ta sama rzecz, czy jest różnica? Czy chciałbyś, abyśmy przejrzeli ten temat dla nas, abyśmy mogli lepiej zrozumieć te pojęcia i ich zastosowanie w realnym świecie?
Odpowiedź: Czasem trzeba rozwinąć i udoskonalić definicje czegoś - i to jest jeden z tych czasów. Po miesiącach badań dotyczących pokrewnych tematów, takich jak współczynnik k, odkryłem, że naprawdę musimy zmienić nasze definicje różnych typów promieni zgięcia.
Do formowania powietrza przyjęliśmy trzy akceptowane typy: minimalny, promień i głęboki. Niemniej jednak, aby odzwierciedlić wszystkie badania, które przeszły na gięcie blach w ostatnich dekadach, nadszedł czas, aby użyć bardziej precyzyjnej terminologii.
Pięć rzędów promienia gięcia na prasie krawędziowej
Istnieje pięć rzędów wewnętrznego promienia zgięcia (Ir). Podstawą precyzji wszystkich rzeczy jest to, czego używamy do obliczania naszych dodatków na zginanie (BA) i dedukcji na zakręcie (BD). Pięć jest następująca:
Ostry promień zgięcia
Minimalne promień zgięcia
Idealne zgięcie promienia
Promień powierzchni lub promienia
Głęboki promień zgięcia
Ostry promień Gięcie na prasie krawędziowej
Gięcie o ostrym promieniu to takie, w którym zagięte jest środek gięcia. To marszczenie powstaje, gdy nacisk jest przykładany do obszaru tak małego, że zastosowany tonaż przekracza zdolność materiału do wytrzymania tej siły, umożliwiając dziurowi wykrawania przebicie powierzchni materiału.
Zatarcie środka promienia powoduje zmiany grubości materiału (Mt), granicy plastyczności, wytrzymałości na rozciąganie i kierunku włókien. Te z kolei prowadzą do zmian kąta końcowego zgięcia i zmian w odjęciu zgięcia (BD). W najgorszym przypadku, ostre łuki wytwarzają słaby punkt w blasze i powodują, że zgięcie zawodzi w produkcie końcowym.
To, czy zakręt staje się ostry, jest funkcją materiału, a nie najostrzejszym dziurkaczem w twoim sklepie. Gdy wierzchołek stempla jest zbyt mały w porównaniu do tonażu wymaganego do utworzenia, obciążenie zostanie skoncentrowane na tak małym obszarze, że przebijak zacznie przebijać powierzchnię materiału.
Stąd masz dwie możliwości. Najpierw należy zachować ostry zakręt i obliczyć BA, zewnętrzny spadek (OSSB) i BD, stosując wartość dla promienia o naturalnie pływackiej powierzchni. Jeśli promień ostrza dzioba musi pozostać taki sam, będziesz musiał uważnie obserwować kąty zgięcia podczas produkcji. Ponownie, ponieważ ostre łuki przebijają powierzchnię materiału, wzmacniają zmiany kąta zgięcia ze zmian właściwości materiału, kierunku włókien, grubości i wytrzymałości na rozciąganie i granicy plastyczności.
Drugą opcją jest wciąż kalkulować BA, OSSB i BD używając naturalnie płynącego wewnętrznego promienia - tylko tym razem, zmieniasz nos dziurki na promień jak najbliżej promienia naturalnie płynącego bez przekraczania wartości promienia. Jeśli nos stempla przekracza wartość promienia swobodnego, materiał nabierze nowego, większego promienia, ponownie zmieniając wszystkie wartości BD i płaski wykrój.
Utrzymywanie promienia ostrza dziurkowania jak najbliżej, ale wciąż mniejszego niż pływające Ir, da ci najbardziej stabilny i spójny kąt zgięcia, a przez to stabilne wymiary liniowe.
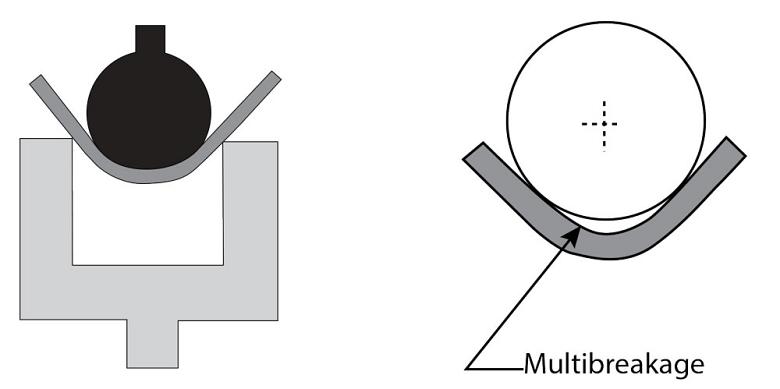
Rysunek 2
W łuku promienia (po lewej stronie) materiał pozostaje w kontakcie z powierzchnią powierzchni dziurkacza. Ale wraz ze wzrostem stosunku Ir-to-Mt dostajesz głęboki promień, gdy pojawi się multibreakage (po prawej). Multibreakage przejawia się, gdy promień wewnętrzny materiału oddziela się od dziurki.
Promień minimalny na prasie krawędziowej
Minimalny promień zakrętu nie jest najostrzejszym dziurkaczem dostępnym w sklepie, co często mylone jest z wieloma inżynierami i programistami. Przeciwnie, minimalny promień zgięcia może opisywać jedną z dwóch rzeczy, w zależności od kontekstu.
Po pierwsze, jest to punkt, w którym zakręt staje się ostry, a dziurkowany nos zaczyna przenikać powierzchnię materiału. Nazwijmy to definicją "minimalnej granicy" (patrz rysunek 1 ). Po drugie, może to oznaczać najmniejszy uformowany wewnątrz promień, jaki można osiągnąć bez pękania zewnętrznej powierzchni zakrętu.
Odnosząc się do drugiej definicji, dostawcy materiałów często wymieniają minimalny wewnętrzny promień w wielokrotnościach Mt - np. 1Mt, 2Mt. Aby być bardziej precyzyjnym, można obliczyć minimalny promień gięcia za pomocą redukcji rozciągania danego materiału. Więcej informacji na ten temat można znaleźć w artykule "Analiza współczynnika k w gięciu arkuszy blachy" z września 2018 r., Zarchiwizowanym na stronie www.thefabricator.com.
Aby jeszcze bardziej rozluźnić rzeczy, można uzyskać minimalny promień zgięcia za pomocą odpowiednio ostrego dziurkacza, który zaczyna się przebijać (pierwsza definicja), a także tworzy pęknięcia na zewnętrznym promieniu. Niezależnie od tego, obie definicje są ściśle powiązane, ponieważ są one w pewnym stopniu zależne od wytrzymałości materiału na rozciąganie. Im większa wytrzymałość na rozciąganie, tym większy musi być punkt dziurkowania, aby uniknąć pękania na zewnątrz zakrętu. Dotyczy to również twardości; Im twardszy materiał, tym większy musi być promień.
Niezależnie od tego, czy zaginasz środek zgięcia, oba rodzaje łuków o minimalnym promieniu (wraz z ostrymi zakrętami) będą miały wpływ na integralność materiału i ogólną spójność. Dlaczego to? Ponieważ zarówno ostre, jak i minimalne promienie wygięcia powodują nadmierne naprężenia rozciągające. Zmienia to kształt promienia, zmieniając w ten sposób wydłużenie w zakręcie.
W precyzyjnych blachach każda część, każdy łuk i każdy rodzaj materiału ma pewne cechy, które powodują, że każdy ma swój własny minimalny promień zagięcia. To nigdy nie będzie to samo i należy to wziąć pod uwagę przy projektowaniu części z blachy. Aby uzyskać konsystencję, spróbuj zaprojektować części o promieniu wewnętrznym zbliżonym do grubości materiału, co prowadzi nas do następnego rodzaju promienia: idealnego zakrętu.
Doskonałe zginanie promienia na prasie krawędziowej
Idealne promienie zakrętu to takie, w którym relacja Ir do Mt wynosi 1 do 1 (to znaczy, że Ir równa się Mt), ale obejmuje również mały zakres wartości, które zaczynają się od minimalnego promienia i dochodzą do 125 procent Mt.
Idealny promień zakrętu jest idealny. Przy stosunku Ir-to-1 od 1 do 1, wygięcie jest w swoim najbardziej stabilnym stanie, co pozwala wytworzyć promień z najmniejszą ilością różnic między zgięciami. Stworzysz spójny kąt zgięcia, spójne wymiary i najmniejszą ilość sprężynowania.
Ta zależność Ir-to-Mt również jest jedyną wartością, w której zasada 8x o dużej długości jest prawidłowa - to znaczy, że szerokość matrycy powinna być 8 razy większa niż Mt. Ta reguła traci ważność, gdy stosunek Ir-to-Mt staje się większy lub mniejszy.
Wyginanie powierzchni lub promienia oraz głębokie wygięcie promienia
Łuki powierzchniowe lub promienia są tam, gdzie promień wewnętrzny jest większy niż 125 procent do około 12 razy wyższy. Ponownie jest to przybliżone. Bardziej precyzyjny górny limit dla łuków promieniowych ma związek z zachowaniem się materiału, który omówię wkrótce.

Rysunek 3
Uretanowa podkładka opiera się o materiał, zmuszając go do uderzenia o promień ostrza.
Wraz ze wzrostem stosunku Ir-to-Mt, podobnie jak w przypadku sprężyny powrotnej. A gdy stosunek Ir-to-Mt jest bardzo duży, materiał nie jest bardzo plastyczny, nawet przy niskiej wytrzymałości na rozciąganie, a wszystko to może spowodować multibreakage (patrz Figura 2 ). Zwykle w materiale o niskiej wytrzymałości na rozciąganie i mniej powszechnym w materiałach o wyższej wytrzymałości, wielozadaniowość objawia się jako wewnętrzny promień materiału oddzielający się od dziurki. Wielozadaniowość może wystąpić, gdy stosunek Ir-to-Mt przekracza 12-do-1, ale w odpowiednich okolicznościach może on wynosić nawet 30-do-1.
Więc kiedy promień wygięcia zamienia się w głębokie zakrzywienie? Można to określić jako moment oddzielenia materiału od promienia przebicia. Ponownie, może to nastąpić, gdy stosunek Ir-to-Mt przekracza 12-do-1, ale w niektórych przypadkach może on wynosić nawet 30-do-1.
Atrybuty materiału odgrywają ważną rolę w osiąganych rezultatach. Znajdziesz znaczne różnice w składzie chemicznym, zabiegach i temperamentach w obrębie każdego rodzaju materiału lub grupy, tak bardzo, że trudno jest określić przewidywanie dokładnego punktu, w którym następuje zmiana.
Do zewnętrznego kąta zgięcia o 90 stopni materiał wiernie podąża za konturem promienia ostrza. Ale zarówno przenikanie do przestrzeni matrycy, jak i sprężynowanie działają na ich magię. Wraz ze wzrostem zewnętrznego kąta zgięcia można zaobserwować proporcjonalny wzrost ilości sprężynowania. Im dalej musisz iść, aby skompensować sprężynę powrotną, tym większa odległość między Ir i Rp, a im mniejsza wartość Ir, staje się względna w stosunku do promienia przebicia. Głębokie wygięcie promienia wymaga jakiejś formy kompensacji lub wypychania, aby utrzymać kontakt materiału z promieniem uderzenia (patrz rysunek 3 ).
Nawiasem mówiąc, można je dalej podzielić za pomocą metody gięcia: gięcie pneumatyczne, dna, kucie, składanie i wycieranie. To temat na inny dzień i kolejną kolumnę. Niezależnie od tego, jeśli tworzysz powietrze, używanie tych pięciu terminów może pomóc każdemu w sklepie mówić tym samym językiem, aby poradzić sobie z jakimkolwiek wyzwaniem.


