Ścinanie blachy ze zmiennymi kątami natarcia
Metal Shearing jest procesem metalurgicznym służącym do cięcia (ścinania) linii prostych na blasze między krawędziami dwóch przeciwległych narzędzi tnących. Pierwszym krokiem w tym procesie jest zaciskanie materiału za pomocą dociskanych cylindrów. Gdy materiał zostanie zaciśnięty, ruchome ostrze spływa po nieruchomym ostrzu, a odległość między nimi jest określona przez wymagane przesunięcie.
Ruchome ostrze może być ustawione pod pewnym kątem, aby stopniowo obcinać metal z jednej strony na drugą; ten kąt jest określany jako kąt ścinania lub kąt natarcia. Wyższy kąt ścinania zmniejsza wymaganą siłę, ale zwiększa skok.
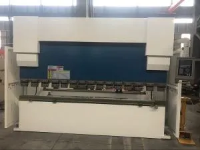
Jeśli chodzi o sprzęt, maszyna składa się z elementów wskazanych na rysunku 1: stołu ścinanego, pustych uchwytów (F), górnych i dolnych ostrzy (A, E) i tylnego zderzaka (G), używanych w celu zapewnienia, że materiał jest cięty tam, gdzie powinien. Często stosuje się podpórkę tylną do podparcia materiału tnącego z opcjonalnym automatycznym rozładunkiem lub układaniem w stos.
Aby uzyskać perfekcyjne cięcie blachy, potrzebne jest wysokiej jakości nożyce metalowe, które zmniejszają wpływ zmiennych właściwości blachy, wewnętrznych naprężeń i geometrii. Te naturalne efekty, jeśli nie zostaną skorygowane i skompensowane, stają się wadami produktu końcowego, wpływającymi na jakość.

Kryteria procesu cięcia metalu
Podobnie jak w prawie każdym procesie produkcji, zalecane są metody zapewniające najlepszy wynik końcowy. Ścinanie blachy nie jest wyjątkiem. Podczas cięcia za pomocą tego procesu ważne jest zrozumienie wielu zmiennych, które mogą decydować o jakości maszyny tnącej. Należą do nich kąt cięcia, kąt ścinania, prześwit łopatek i kąt usuwania.
Kąt cięcia: Jak widać na rysunku 1, kąt cięcia (C) jest kątem krawędzi tnącej ostrza. Ma nieznaczny wpływ na siłę ścinającą: użycie dwóch ostrzy o kwadratowych krawędziach wymaga większej siły skrawania niż wtedy, gdy górne ostrze jest szlifowane pod niewielkim kątem, zwykle do maksymalnie 87 stopni. Niższe ostrze jest zawsze pod kątem 90 stopni.
Ostrze o kącie 90 stopni nazywane jest ostrzem "cztero-krawędziowym" i można je obrócić, wykorzystując wszystkie jego cztery krawędzie. Ostrza łamane są nazywane ostrzami "dwuramiennymi" i można je obracać, wykorzystując tylko dwie krawędzie. Przeciwległe krawędzie mają kąt większy niż 90 stopni i dlatego nie można ich użyć do ścinania.

Kąt ścinania: Jak widać na rysunku 2, kąt ścinania (M) ma duży wpływ na siłę ścinania i ma istotny wpływ na skręcanie, które może wystąpić podczas ścinania cienkich pasków. Kąt ścinania jest mniejszy niż 3 stopnie.
Odstęp ostrza: jak widać na rysunku 1, odległość ostrza wynosi prostopadłą odległość (B) pomiędzy nożami tnącymi. Dokładny luz cięcia zależy od grubości płyty i wytrzymałości materiału. Dokładne wartości należy ustalić dla każdego przypadku.
Jeśli luz cięcia jest zbyt mały, zużycie narzędzia wzrasta, co skutkuje wyższymi kosztami narzędzi i siłą cięcia. Jeśli prześwit cięcia jest zbyt duży, materiał jest wyciągany pomiędzy dwoma ostrzami. Rezultatem będzie ostrze o zwiększonym zbieżności i większym odkształceniu plastycznym. Krawędź cięcia jest kluczowym czynnikiem wpływającym na jakość krawędzi.
Na przykład płyta o grubości 16 mm powinna być cięta z 0,64 mm odstępem ostrza (0,04 mm x 16 mm = 0,64 mm). W jednostkach calowych, 1/2-in. Talerz należy wyciąć z 0,03 cala. luz ostrza (0,06 cala x 0,5 cala = 0,03 cala).
Kąt usuwania: Trzpień ostrza nie jest idealnie pionowy, ale przechylony w kierunku tyłu, aby ułatwić oddzielenie kawałków. Jak widać na rysunku 1, kąt polaryzacji (D) jest stały i zwykle ustawiony na 1,5 stopnia.
Wady strzyżenia blachy
Do powszechnych wad strzyżenia należą: skręcenie, błąd prostoliniowości (łuszczenie), ukłon i słaba jakość krawędzi. Dzięki zrozumieniu, co powoduje defekty ścinania, operatorzy nożyc metalowych mają większą szansę ich uniknąć.
Wada 1: Skręcanie: Jak widać na rysunku 3, defekt ten skręca płytę wzdłuż jej osi. Zdarza się to zwykle podczas ścinania wąskich pasków (mniej niż 10-krotna grubość). Warunki ścinania, które zwiększają tę wadę, są związane z geometrią blachy (duża grubość, zmniejszona szerokość, krótka długość), charakterystyką materiału (miękki materiał, nierównomierny rozkład naprężeń) i, oczywiście, parametrami cięcia (wysoki kąt natarcia, wysoka prędkość skrawania).
Aby zmniejszyć tę wadę, zalecane jest obniżenie kąta natarcia i prędkości ostrza. Przydatne jest również dodanie urządzenia zapobiegającego skręcaniu. Ta opcja składa się z szeregu cylindrów hydraulicznych, które dociskają płytę do górnego ostrza. Siła przeciwstawna jest przyłożona podczas ścinania, proporcjonalnie do grubości płyty.
Wada 2: Dławienie się: Jak widać na rysunku 4, defekt trzaskania tworzy płytkę zakrzywioną wzdłuż płaszczyzny (powierzchnia pozostaje płaska). Jest to związane z szerokością taśmy, grubością, wytrzymałością materiału i poprzednim kierunkiem walcowania na zimno (naprężenia szczątkowe). Aby zredukować łuszczenie, użyj mniejszego kąta cięcia i wykonaj cięcia wzdłuż kierunku walcowania.
Inną ważną przyczyną jest użycie nożyc gilotynowych, w których tłok ostrza jest podparty na końcach zamiast na całej długości. Podczas ścinania ostrze staje się krzywe ze względu na siłę cięcia i ma tendencję do otwierania się w środku. Aby wyeliminować pierwotną przyczynę tego problemu, wybierz ścinanie z regulowanymi podkładkami ostrzy, które będą przeciwstawiać się temu ugięciu i utrzymywać ostrze idealnie liniowe.
Wada 3: Kłanianie: Efekt kłaniający się, jak widać na ryc. 5, skutkuje pochyleniem arkusza. Blacha nie jest już płaska, ponieważ jej brzegi unoszą się od płaszczyzny. Defekt ten związany jest z kątem cięcia i wytrzymałością płyty. Aby zmniejszyć ten efekt, zaleca się użycie mniejszego kąta ścinania (M), widocznego na rysunku 2, i przytrzymać blachę za pomocą oparcia.
Wada 4: Zła jakość krawędzi: Podczas ścinania materiał początkowo odkształca się plastycznie, jak widać na rysunku 6, w bardzo małym obszarze (H), powodując resztkowe odkształcenie. Następnie górne ostrze wnika w materiał tworzący czystą strefę (I), w której cięcie jest równe i regularne. Pod koniec ścinania materiał ulega pęknięciom i tworzy szorstką i nieregularną powierzchnię zwaną szczeliną (J), która rozciąga się do zadzioru krawędziowego (K). Strefa pęknięta często nie jest prostopadła do płytki, ale pod zmiennym kątem (L).
Aby poprawić jakość krawędzi, wyreguluj luz brzeszczotu (B) i kontroluj jego zużycie.
W przypadku różnych nożyc do cięcia metalu, zależy to od Twoich wymagań dotyczących wydajności cięcia, zwykle cięcia poniżej miękkiej stali o grubości 12 mm, nożyc wahadłowych z 2 krawędziami tnącymi może zakończyć prawie pracę, a cięcie grubej płyty powyżej 12 mm, lepiej wziąć pod uwagę cięcie gilotynowe ze zmienną prowadnicą, aby uzyskać doskonała wydajność cięcia.